目次
外観検査で見る項目と「どこを見るか」
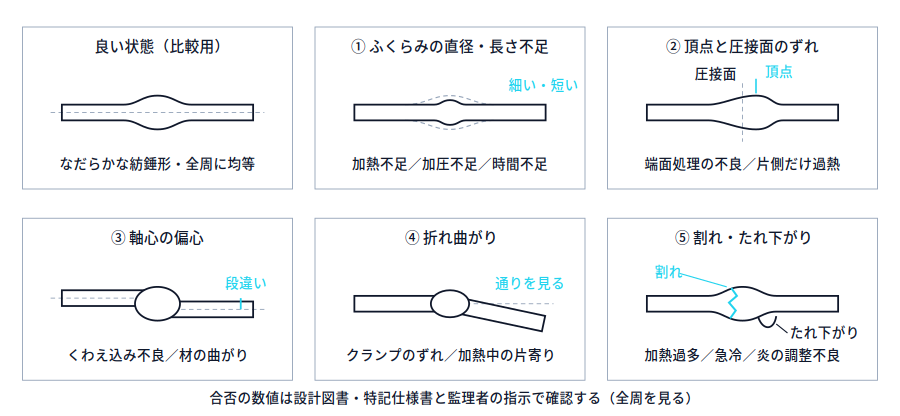
ガス圧接部の外観検査は、圧接が終わって冷えた後、圧接器を外した状態で全数行うのが原則です。見る項目は大きく5つに整理できます。
| 項目 | 見方 | 主に疑う原因 |
|---|---|---|
| ふくらみの形状(直径・長さ) | 母材径に対して十分に太く、なだらかな紡錘形か。細い・短い・ずん胴 | 加熱不足、加圧不足、加熱時間が短い |
| ふくらみの頂点と圧接面のずれ | ふくらみが片側だけに寄っていないか | 端面処理の不良、片方だけ過熱、突合せ面の密着不良 |
| 軸心の偏心 | 2本の鉄筋の中心線が段違いになっていないか | 圧接器へのくわえ込み不良、材の曲がり |
| 折れ曲がり | 圧接部を境に鉄筋が「く」の字に折れていないか | クランプのずれ、加熱中の片寄り、材の曲がり |
| 割れ・たれ下がり・へこみ・過熱 | 表面の割れ、金属が垂れた跡、えぐれ、著しい酸化 | 加熱過多、急冷、炎の調整不良(還元炎・中性炎の使い分けができていない)、ガス圧の管理不良 |
ふくらみの直径や長さ、偏心・折れ曲がりの許容値は数値で定められますが、案件によって適用される仕様書が異なります。合否の数値は設計図書・特記仕様書と監理者の指示で確認してください。ここでは「何を見て、何を疑うか」に絞ります。
見落としやすいところ
- ふくらみの裏側。目の届く面だけ見て合格にしてしまう事故が多い。圧接部は全周を見る。鏡や手鏡サイズの点検鏡、スマホのカメラを使う。
- 割れは細い。ふくらみの谷の部分、鉄筋のリブ沿いに髪の毛のような線が走ることがある。黒皮や酸化スケールに紛れるので、ウエスで拭いてから見る。
- 折れ曲がりは圧接部単体を見ても分からない。離れて鉄筋の通りを見るか、定規・糸を当てる。
不良を作業にさかのぼって潰す
外観不良は、ほぼ全てが圧接より前の作業か、加熱・加圧の手順に原因があります。
端面処理
圧接面の仕上がりが悪いと、その影響は必ずふくらみの形に出ます。
- 切断が軸に対して直角でない → 突合せたとき隙間が残り、ふくらみが片寄る、圧接面がずれる
- 切断面の錆・黒皮・油・付着したコンクリートが残る → 密着不良、内部欠陥、フラットな破面
- 端面処理から圧接までの時間が空いて再び錆びた → 同上
鉄筋カッターで切った面は圧接面として使わず、グラインダーで直角に仕上げる、というのが基本の考え方です。処理後は長時間放置しない。雨・結露にさらした端面は作り直す。
圧接器へのくわえ込みと突合せ
- くわえ込みが浅い、締付けが緩い → 加圧中にずれて偏心・折れ曲がり
- 鉄筋そのものが曲がっている → 圧接器に入れた時点で軸心が合わない
- 突合せ時に隙間が残ったまま加熱開始 → 密着不良
圧接器にセットした段階で軸心と通りを目で確認し、合っていなければそこで直す。加熱が始まってからでは戻せません。
加熱・加圧
- 炎の使い分けを誤っている → 圧接面が酸化し、ふくらみ形状が荒れる。一般に、突合せ面が密着するまではアセチレン過剰の還元炎で加熱して圧接面の酸化を防ぎ、密着した後は酸素とアセチレンがほぼ等量の中性炎に切り替えて加熱する。還元炎と中性炎は別の炎であり、どの段階でどちらを使うかを取り違えない
- 加熱範囲が狭い・偏っている → 片ふくらみ、ふくらみ長さ不足
- 加圧が足りない → ふくらみ直径不足、隙間が閉じきらない
- 加熱しすぎ → たれ下がり、過熱による表面荒れ
環境
雨・雪・強風の下では圧接しないのが原則です。やむを得ず行う場合は風除け・雨除けを設け、急冷を避ける。圧接直後の圧接部に水がかかると割れの原因になります。
再加熱で直せるもの、切り取るもの
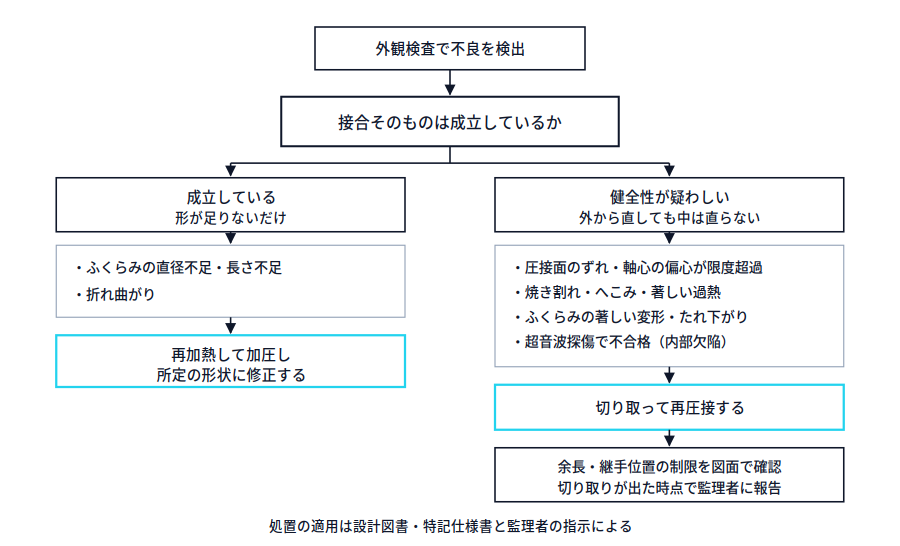
手直しの考え方は、おおむね次のように分かれます。具体的な適用は監理者の指示を確認してください。
| 不良 | 一般的な処置 |
|---|---|
| ふくらみの直径不足・長さ不足 | 再加熱して圧力を加え、所定の形状にする |
| ふくらみが著しく変形、たれ下がり | 切り取って再圧接 |
| 圧接面のずれが限度を超える | 切り取って再圧接 |
| 軸心の偏心が限度を超える | 切り取って再圧接 |
| 折れ曲がり | 再加熱して修正 |
| 焼き割れ、へこみ、著しい過熱 | 切り取って再圧接 |
| 内部欠陥(超音波探傷で不合格) | 切り取って再圧接 |
線引きの考え方はシンプルです。接合そのものは成立していて形が足りないだけなら再加熱、接合部の健全性が疑わしいものは切り取り。ずれ・偏心・割れは接合面の状態が不明なので、外から直しても中は直りません。
切り取った後の段取り
切り取ると鉄筋が短くなります。元の位置で再圧接できるとは限らないため、処置は監理者と事前に決めておきます。
- 両側に余長があるか、定着・継手位置の制限に触れないかを図面で確認
- 不足する場合は添え筋、機械式継手、短い鉄筋を挟んで2か所圧接するなどの案を出す
- 継手位置をずらす場合、隣接する継手との関係が成立するか確認
手直しを現場判断で勝手に進めると、継手位置のルールに抵触します。切り取りが出た時点で監理者に報告するのが安全です。
抜取り試験・超音波探傷の立会い段取り
外観検査は全数、それに加えて抜取りの試験を行います。一般に超音波探傷試験(非破壊)と、切り取っての引張試験(破壊)があります。
段取りで押さえること:
- ロットの決め方を先に合意する。どの範囲を1ロットとし、何か所抜き取るか。日・作業班・部位のどれで区切るかは仕様書による
- 抜取りは無作為に。施工者が選ぶと意味がなくなる。監理者立会いで選定する
- 試験の時期。圧接部が冷えてから。コンクリート打設や型枠建込みで圧接部が見えなくなる前に済ませる
- 足場・照明・近接のしやすさ。探傷は探触子を圧接部に当てる必要がある。壁際・狭隘部に圧接位置が来ると試験できない。圧接位置を決める段階で、検査できるかを考える
- 表面の状態。探傷の前にスケール・汚れを落とす。必要な前処理は試験者に確認する
- 破壊試験で切り取った箇所の復旧方法を、試験前に決めておく
- 技量資格の確認。圧接工の資格、試験を行う者の資格を事前に揃え、写しを提出できるようにする
試験でロット不合格となった場合の追加抜取りや全数検査への移行も仕様書で定められています。不合格が出てから調べるのでは遅いので、着手前に手順書として整理しておきます。
記録を残す
外観検査は「見て終わり」になりがちです。圧接部に通し番号を振り、作業者・日付・検査結果を記録して写真を残す。手直しした箇所は手直し内容と再検査結果まで紐づける。後から問題が出たとき、記録があるかどうかで調査の手間がまったく違います。
※本記事は一般的な解説です。実際の施工にあたっては、設計図書および工事監理者の指示を必ず優先してください。