目次
図面の「@○○」は本数を書いていない
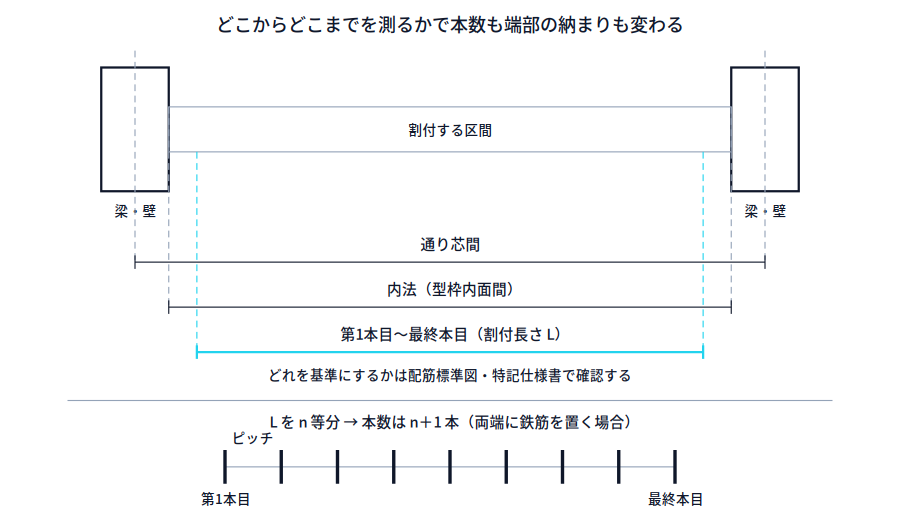
配筋図の「D○@200」のような表記は、鉄筋の中心間距離(ピッチ)を示すもので、その区間に何本入るかは書かれていないことが多い。本数は現場側が割付長さから算出する。ここで起点の取り方を間違えると、端部に想定外の半端が出たり、逆に端部だけ極端に鉄筋が寄ったりする。
まず押さえるのは、割付長さをどこからどこまで測るか。通り芯間で測るのか、型枠内面(内法)で測るのか、梁や柱の面からかぶりを引いた位置からなのかで、本数も端部の納まりも変わる。設計図書の配筋標準図や特記仕様書に、端部の第1本目をどこに置くかの指示がある場合はそれが優先する。指示が読み取れないときは、墨を出す前に監理者へ確認するのが結局いちばん早い。
本数計算の基本
| 項目 | 考え方 |
|---|---|
| 割付長さ L | 第1本目から最終本目までを納める範囲 |
| 等分数 n | L ÷ ピッチ を切り上げた整数 |
| 本数 | 両端に鉄筋を置くなら n+1 本 |
| 実ピッチ | L ÷ n(設計ピッチ以下になる) |
例えば L=5,000mm、@200 なら 5,000÷200=25 等分、本数は 26 本、実ピッチは 200mm ちょうど。L=5,100mm なら 25.5 等分なので 26 等分に切り上げ、本数 27 本、実ピッチは約196mm。切り上げると実ピッチは図面値より小さくなる。余りをピッチの拡大で吸収しない——これが割付の基本的な考え方になる。
端部の半端をどう処理するか
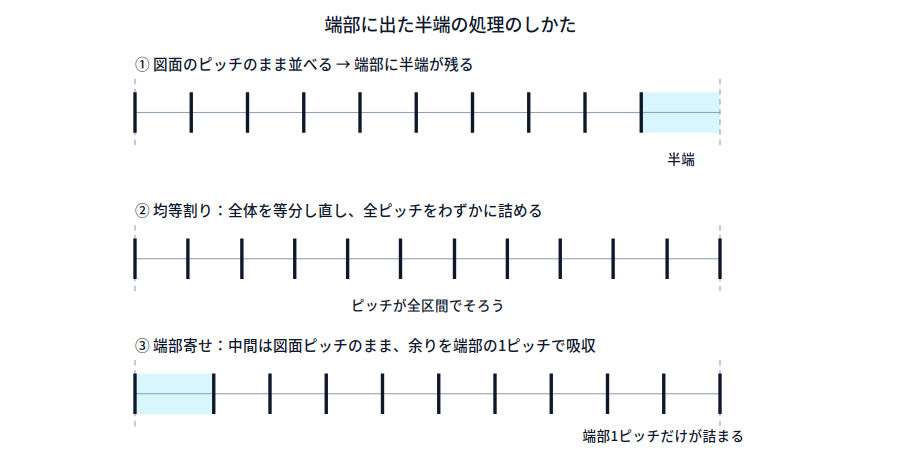
半端の処理には、大きく二通りある。
- 均等割り:全体を等分し直し、全ピッチをわずかに詰める。見た目が揃い、検査でも説明しやすい
- 端部寄せ:中間は図面ピッチのまま並べ、余りを端部の1ピッチだけで吸収する
どちらを取るかは部材と現場の事情による。スラブのように上から全体が見える部材は均等割りが扱いやすい。あばら筋のように端部側の配置が構造上の意味を持つ部材では、端部で勝手に調整せず、設計図書の指示と監理者の判断に従う。
場面別の起点の取り方
スラブ筋
起点は梁や壁の内法面から取るのが一般的で、かぶりを確保した位置に第1本目が来る。注意点は次の通り。
- 上端筋と下端筋で割付の基準が同じかを先に確認する
- 直交する短辺・長辺方向で、どちらが上下になるかを決めてから墨を出す
- 開口・スリーブ位置は配筋前に拾い出し、補強筋の納まりを含めて割付に織り込む
- 片持ち部や段差部は、そこで割付がいったん切れると考える
壁筋
縦筋は柱面または壁端部から、横筋は床スラブ天端から起点を取ることが多い。壁は建具開口が入ると割付が分断されるため、開口の位置を先に落としてから、残りの区間ごとに割り付けるほうが破綻しにくい。開口脇の鉄筋と補強筋が重なって過密になる場所は、コンクリートが回るかを配筋前に見ておく。
あばら筋・帯筋
柱面・梁面からの第1本目の位置、端部と中央でピッチが変わる区間の切り替え位置は、配筋標準図の指示に従う。仕口部、ハンチ、腰壁・垂れ壁の取り合いで割付が崩れやすいので、加工帳を出す前に断面ごとに本数を確定させておきたい。
割付が崩れたときの判断
型枠のセパ位置、設備スリーブ、増打ち、躯体の寸法変更など、割付が現場で崩れる原因は尽きない。そのときの判断の筋道は共通している。
- 本数を減らす方向の調整は自分で決めない。 ピッチを広げる・本数を落とすのは構造に直結するので監理者の判断事項
- 詰める方向(ピッチを狭める・本数を増やす)で吸収できるかをまず検討する
- 避けられない場合は、現状の割付図を書いて、崩れる理由と代替案をセットで提示する
- 決まったことは書面かメール、配筋検査時の指摘記録として残す
口頭だけで「ここは詰めといて」と処理すると、後の検査で説明できなくなる。崩れた箇所ほど記録を残す。
墨出しと現場での確認
割付は墨出しの精度がそのまま出る。型枠に鉛筆やマーカーでピッチを打つ場合、スケールを都度当て直すと累積誤差が出るので、通し寸法で何本目がどこに来るかを先に押さえ、その間を埋めていくと狂いにくい。結束後に端部2〜3ピッチと中央部をスケールで抜き取り確認しておくと、検査前の手直しが減る。
海外では配筋の均一さが機械化の前提になっている
海外では鉄筋の結束を機械に任せる動きがあり、橋梁床版の上を門型の機械が走る方式や、組み上がった鉄筋そのものの上を小型ロボットが自走する方式が試験・実用段階にある(いずれもメーカー・開発者の公表による)。面積が大きく、同じピッチの格子が延々と続く部材ほど成立しやすい。
ここで示唆的なのは、ピッチの均一さと交差部の位置精度が、そのまま機械の走行条件になるという点だ。人は半端を目で見て吸収できるが、機械は吸収しない。割付をきれいに通しておくことの価値は、検査のためだけではない。
なお、かぶり厚さ・定着長さ・継手・材料規格は国ごとに規準が異なる。日本の施工は、日本の規準と設計図書に従う。
※本記事は一般的な解説です。実際の施工にあたっては、設計図書および工事監理者の指示を必ず優先してください。